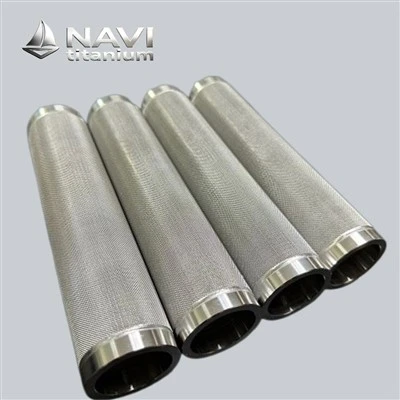
کشف کنید که چگونه میله های آند تیتانیومکاهش ولتاژ سلول، کاهش مازاد پتانسیل و کاهش هزینه های انرژی در سیستم های الکترولیز. بیاموزید که چرا آندهای پوشش داده شده MMO{1}}NAVI Titanium بهتر از الکترودهای معمولی هستند. الکترولیز هرگز رایگان نیست. هر گرم کلر تولید شده، هر لیتر آب تصفیه شده، هر ساعت کار مداوم برق می کشد - و این نیرو هزینه دارد. برای اپراتورهای نیروگاه، مهندسان تصفیه آب و طراحان سیستم، کاهش مصرف انرژی بدون کاهش خروجی یک چالش همیشگی است.
الکترودی که انتخاب می کنید در مرکز آن چالش قرار می گیرد. یک میله آند تیتانیوم با پوشش مناسب اکسید فلز گرانبها می تواند ولتاژ مورد نیاز سیستم شما را به میزان قابل توجهی کاهش دهد، گرمای تلف شده را کاهش دهد و فاصله بین خاموش شدن تعمیر و نگهداری را افزایش دهد. این مقاله دلایل الکتروشیمیایی - را به زبان ساده و با اعداد واقعی که در آن اهمیت دارند بررسی میکند.
چگونه میله آند تیتانیوم بر ولتاژ سلول الکترولیز تأثیر می گذارد؟
هنگام اندازه گیری ولتاژ سلول، چندین چیز بر علیه شما کار می کند. اینها شامل ولتاژ تجزیه ترمودینامیکی الکترولیت، مازاد پتانسیل در هر سطح الکترود، افت اهمی در محلول و مقاومت تماس در هر نقطه اتصال است. یک آند معمولی ساخته شده از گرافیت یا سرب تقریباً به همه این اصطلاحات اضافه می کند. یک میله آند تیتانیوم{3}}خوب طراحی شده به طور همزمان از چندین جهت به آنها برخورد می کند.
رسانایی بستر و مقاومت تماسی
تیتانیوم خالص (در استانداردهای چینی درجه 1 یا TA1/TA2) لایهای از اکسید روی آن دارد که مقاومت تماس را به خودی خود بسیار بالا میبرد. اسید اچ، زبری سطح و حذف اکسید حرارتی مراحلی هستند که سازندگان جدی برای آماده سازی مواد قبل از اتصال استفاده می کنند. این لایه غیر فعال را حذف می کند و سطحی را در سطح میکروسکوپی تمیز می گذارد. هنگامی که یک لایه اکسید فلزی مخلوط روتنیوم{6}}ایریدیم (MMO) در بالای پایه آماده قرار می گیرد، مقاومت رابط به شدت کاهش می یابد.


اگر الکترودها به درستی ساخته شوند، می توان مقادیر مقاومت سلولی اندازه گیری شده را زیر کمتر یا مساوی 0.02 Ω بدست آورد. این بدان معنی است که ولتاژ کاری در هر جریان داده شده کمتر است.
چرا تیتانیوم از گرافیت، سرب و فولاد ضد زنگ بهتر عمل می کند؟
در طول عملیات آندی، گرافیت همیشه فرسوده میشود و ذرات کربنی را آزاد میکند که الکترولیت را آلوده میکند و اغلب نیاز به تعویض دارد. آندهای سرب به وضوح مضر هستند و زمانی که جریان زیادی از آنها می گذرد شکل خود را از دست می دهند. فولاد ضد زنگ در تنظیمات غنی از کلرید به سرعت غیرفعال می شود، که باعث می شود ولتاژ سلول در عرض چند ساعت افزایش یابد. در پتانسیل های مورد نیاز برای خروج کلر، آهن و مس به صورت آندی حل می شوند. تیتانیوم همیشه یک اندازه است، از نظر شیمیایی با الکترولیت ها واکنش نمی دهد و به اندازه کافی قوی است که بتواند چگالی جریان را از 10 تا 50 A/m² در کاربردهای ملایم تا 2000 تا 5000 A/m تحمل کند.²در سلول های صنعتی خشن هیچ بستر ارزان دیگری نمی تواند با این محدوده عملکرد برابری کند.
میله آند تیتانیوم بیش از حد پتانسیل و انرژی-تکامل کلر کارآمد
هنگامی که شما بیش از حداقل تئوری توان پرداخت می کنید تا یک واکنش را با سرعت مفیدی هدایت کنید، پتانسیل مازاد دارید. واکنش تکامل کلر (ClER) مهمترین واکنش آندی-در تولید هیپوکلریت سدیم و الکترولیز قلیایی کلر-است. پتانسیل مازاد آن می تواند بزرگترین هزینه انرژی سیستم باشد.
چگونه MMO باعث کاهش پتانسیل بیش از حد کلر می شود
کاتالیزور اصلی برای CLER دی اکسید روتنیم (RuO2) است. ساختار الکترونیکی d-آن به خوبی با واسطه های کلرید کار می کند، که انرژی لازم برای تبدیل Cl- به Cl2 را کاهش می دهد. پوشش MMO رویمیله آند تیتانیومدارای پتانسیل بیش از حد تکامل کلر است که حدود 40 تا 80 میلی ولت کمتر از آندهای پایدار از نظر ابعادی است که با بارگذاری روتنیوم بهینه سازی شده در هنگام مخلوط شدن با IrO2 ساخته نشده اند. این به این دلیل است که IrO2 پایداری ساختاری و مقاومت در برابر انحلال اکسیداتیو را افزایش می دهد. در طول یک چرخه الکترولیز 24{5}ساعته پیوسته، این کاهش ولتاژ به ازای هر کیلوگرم کلر که میتوان تولید کرد، صرفهجویی زیادی در کیلووات ساعت ایجاد میکند.
پوشش های کامپوزیت گرادیان و مدیریت تنش
یک پوشش یک لایه-به طرق مختلف پیر می شود. بار الکتروشیمیایی در خارج است، در حالی که ناحیه داخلی نزدیک بستر عمدتاً ثابت می ماند.

یعنی تا زمانی که ترکهای ریز به سمت داخل پخش شوند و یونهای کلرید به تیتانیوم خالص برسند، که باعث غیرفعال شدن بستر و افزایش ناگهانی ولتاژ میشود. پوششهای گرادیان چند لایه نسبت Ru:Ir در عمق پوشش را برای رفع این مشکل تغییر میدهند. یک لایه بیرونی که دارای مقدار زیادی روتنیوم است، فعالیت کاتالیزوری را افزایش می دهد، در حالی که یک لایه داخلی که سرشار از ایریدیوم است، از گسترش ترک ها جلوگیری می کند و از سطح مشترک تیتانیوم محافظت می کند. این معماری بهجای چند ماه اول استفاده، مستقیماً از عملکرد ولتاژ پایین{4} و پایدار برای کل عمر الکترود پشتیبانی میکند.
چگونه فعالیت پوشش میله آند تیتانیوم بر عملکرد الکتریکی تأثیر می گذارد

فعالیت پوشش در طول زمان بسته به زمان، دما، چگالی جریان و ترکیب{0}الکترولیت تغییر میکند. دانستن اینکه چگونه شیمی پوشش بر عملکرد الکتریکی تأثیر میگذارد، میتواند به کارگران کمک کند تا قبل از راهاندازی سیستم، مشخصات الکترود مناسب را انتخاب کنند، بنابراین نیازی نیست بعداً متوجه شوند که با بار کار نمیکنند.
روتنیم{0}}نسبت ایریدیوم و پایداری کاتالیزوری
محتوای بیشتر روتنیم باعث افزایش سرعت CLER می شود، اما در مکان هایی که هیپوکلریت زیادی دارند، اکسید سریعتر حل می شود. درصد بیشتر ایریدیوم باعث دوام بیشتر پوشش می شود، اما پتانسیل مازاد را نیز کمی افزایش می دهد. بهترین متعادل کننده Ru{2}}Ir که با کنترل ضخامت پوشش و عوامل شکست حرارتی به دست می آید، ولتاژ سلول را به مدت 8 تا 10 سال در محدوده باریکی ثابت نگه می دارد. مطالعات الکتروشیمیایی مستقل نشان دادهاند که پوششهای روتنیوم حفظ شده توسط IrO2 بیش از 85 درصد از فعالیت کاتالیزوری اولیه خود را پس از 5000 ساعت آزمایش زندگی سریع حفظ میکنند.
این استانداردی است که مستقیماً به-استفاده طولانی مدت کم انرژی در تأسیسات صحرایی مرتبط است.
ضخامت پوشش و دقت بارگذاری فلزات گرانبها
ضخامت همیشه به معنای بهتر نیست. بهترین ترکیبی از فعالیت کاتالیزوری، چسبندگی مکانیکی و اقتصاد فلز با ارزش در لایه های پوششی با ضخامت بین 2 تا 15 میکرون یافت می شود. هنگامی که چگالی جریان زیر 2 میکرون باشد، لایه خیلی سریع می افتد. بالاتر از 15 میکرون، استرس داخلی بیشتر و احتمال لایه برداری بیشتر وجود دارد، اما عملکرد با همان سرعت بهبود نمی یابد. کنترل دقیق مقدار فلز گرانبها اضافه شده از طریق پوشش خودکار برس{8}}و چرخه های تجزیه حرارتی کنترل شده امکان پذیر است. این باعث می شود که واحد مصرف انرژی برای ساخت هیپوکلریت سدیم 3.2 تا 3.8 کیلووات ساعت به ازای هر کیلوگرم کلر موجود باشد که کمتر از میانگین برای صنعت است.

چگالی جریان میله آند تیتانیوم و راندمان عملیاتی الکترولیز
اغلب اوقات، اپراتورها چگالی جریان را برای دستیابی به اهداف تولید تغییر می دهند. این متغیر همچنین بر سختی پوشش و سرعت از بین رفتن آن تأثیر می گذارد.

پنجره عملیاتی و تجارت کارایی-تخفیف دارد
بیشتر اوقات، بهترین صرفه جویی در مصرف انرژی در هر واحد محصول از اجرای aمیله آند تیتانیومدر انتهای پایین محدوده چگالی جریان اعلام شده آن. اما کاهش شدت جریان برای افزایش بهره وری می تواند هزینه سرمایه را افزایش دهد زیرا به سطح الکترود بیشتری نیاز دارد. بهترین محدوده برای ساخت هیپوکلریت سدیم بین 200 تا 800 A/m² است. در این محدوده، راندمان جریان کلر در الکترولیتهای آب نمک بافر خوب{6} بالای 90 درصد باقی میماند و ولتاژ سلول در محدوده طراحی باقی میماند. اگر خارج از این محدوده کار می کنید، به خصوص زمانی که خنک کننده جریان کافی وجود ندارد و چگالی جریان برای مدت طولانی بالا می ماند، پوشش سریعتر از بین می رود و الکترود MMO مزیت انرژی خود را از دست می دهد.
دما، غلظت الکترولیت و طراحی سیستم
ولتاژ سلول واقعی بر اساس چگونگی تأثیر دما و محتوای نمک الکترولیت بر چگالی جریان تنظیم می شود.
درست است که آب نمک گرمتر مقاومت اهمی را کاهش می دهد، اما تجزیه هیپوکلریت به کلرید را نیز تسریع می کند، که هم خروجی شیمیایی و هم انرژی الکتریکی را از دست می دهد. سیستم در منطقه ای می ماند که میله آند تیتانیوم با حفظ دمای الکترولیت زیر 40 درجه و غلظت آب نمک بین 25 تا 30 گرم در لیتر در بهترین حالت خود کار می کند. طراحی هیدرولیک مناسب باعث می شود که الکترولیت به طور یکنواخت در کل سطح آند جریان یابد. این کار از شر هر ناحیه ای که حرکت نمی کند خلاص می شود، که می تواند منجر به گرم شدن بیش از حد و خرابی سریع تر پوشش شود.
نحوه پیکربندی میله آند تیتانیوم برای الکترولیز مداوم کارآمد
اینکه آیا یک سیستم الکترولیز اهداف انرژی خود را در سال اول برآورده میکند و آنها را تا سال هشتم حفظ میکند بستگی به انتخابهای پیکربندی انجام شده در مرحله طراحی دارد.
تطبیق هندسه الکترود با ظرفیت سیستم
آندهای میلهای-شکل در سیستمهای حفاظت کاتدی و الکترولیزهای دارای لوله به خوبی کار میکنند، زیرا اجازه میدهند جریان به گونهای جریان یابد که از نظر فیزیکی کارآمد باشد. مولدهای-هیپوکلریت سدیم سلولی تخت و راکتورهای اکسیداسیون فاضلاب به خوبی با هندسه صفحه و مش کار می کنند. برای ساخت ژنراتورهای هیپوکلریت سدیم که می توانند تا 5000 گرم در ساعت را تحمل کنند، سطح الکترود، شکاف بین الکترودها و نحوه جریان جریان همگی باید به طور همزمان تنظیم شوند. این امکان وجود دارد که الکترودی که با سرعت 500 گرم در ساعت به خوبی کار می کند، زمانی که مجبور است بار جریان را برای یک سیستم 3000 گرم در ساعت تحمل کند، دارای ولتاژ سلولی غیرعادی بالا باشد.
چک لیست اصلاح بستر و یکپارچگی سیستم
اطمینان از صحیح بودن ابعاد میله آند تیتانیوم نیز به معنای بررسی تناسب مکانیکی، گشتاور اتصال و عدم وجود جفت های گالوانیکی با فلزاتی است که در مجموعه الکترود یکسان نیستند.

این میلههای کامپوزیت مسی{0}}روکش تیتانیوم دارای یک هسته مسی هستند که جریان عمده را حمل میکند و یک پوسته تیتانیوم که در برابر خوردگی محافظت میکند. آنها در مکان هایی که رسانایی حجیم یک محدودیت است مفید هستند، مانند خطوط آبکاری در مقیاس بزرگ یا سلول های متالورژی الکترولیتی. ضخامت پوشش تیتانیوم 1.0-1.2 میلی متر برای دور نگه داشتن هسته مسی از مایع و مقاومت کلی آن کافی است.
نتیجه گیری
آنچه در سطح آند اتفاق می افتد تأثیر زیادی بر میزان مصرف انرژی هر سیستم الکترولیز دارد. یک انتخاب درستمیله آند تیتانیوم، که دارای یک بستر تیتانیوم با خلوص بالا-که قبلاً تصفیه شده است و یک پوشش گرادیان MMO که برای واکنش مورد مطالعه بهترین است، ولتاژ سلول و پتانسیل مازاد را کاهش میدهد و برای سالها استفاده بیوقفه به خوبی کار میکند. این پیشرفت ها فقط ایده نیستند. آنها را می توان به صورت استفاده کمتر از کیلووات-ساعت در هر واحد توان و هزینه های کلی کمتر در طول عمر مفید الکترود مشاهده کرد.
سوالات متداول
1. آیا میله آند تیتانیوم می تواند هم در الکترولیز با غلظت کم و هم در الکترولیز آب نمک با غلظت بالا استفاده شود؟
بله. میله آند تیتانیوم با روتنیوم{1}}ایریدیم در محدوده چگالی جریان گسترده - از 10 A/m² در سیستمهای رقیق تا بیش از 2000 A/m² در سلولهای صنعتی متمرکز عمل میکند. نکته کلیدی تطبیق فرمول و ضخامت پوشش با شیمی الکترولیت خاص و چگالی جریان عملیاتی است به طوری که راندمان تکامل کلر بالا باقی بماند و سایش پوشش در پوشش طراحی باقی بماند.
2. عمر مفید میله آند تیتانیوم در مقایسه با آندهای گرافیت یا سرب چگونه است؟
آندهای گرافیت معمولاً به دلیل فرسایش نیاز به تعویض در عرض 1 تا 2 سال دارند، در حالی که آندهای سربی از تغییرات ابعادی و نگرانی های سمیت رنج می برند. میله آند تیتانیوم با پوشش مناسب MMO{3}}در شرایط عملیاتی کنترل شده عمر مفیدی بیش از 5 تا 10 سال ارائه میکند که به طور قابل توجهی فرکانس تعویض الکترود و هزینههای خرابی مرتبط را کاهش میدهد.
3. میله آند تیتانیوم در طول کارکرد طولانی مدت به چه تعمیراتی نیاز دارد؟
تعمیر و نگهداری معمول حداقل است. بازرسی دورهای برای تجمع رسوب روی سطح الکترود توصیه میشود، زیرا رسوبات کلسیم یا منیزیم در الکترولیتهای{1} آب سخت میتواند مقاومت اهمی را افزایش داده و ولتاژ سلول را افزایش دهد. تمیز کردن با اسید سبک سطح پوشش را بدون آسیب رساندن به لایه MMO ترمیم می کند. اجتناب از گشتاورهای قطبی معکوس - که میتواند پوشش اکسیدی - را از بین ببرد، مهمترین نظم عملیاتی برای حفظ عمر الکترود است.
یک نقل قول سفارشی میله آند تیتانیوم از NAVI Titanium دریافت کنید
از سال 2008، NAVI Titanium طراحی و عملکرد بالا- داشته استمیله آند تیتانیومسیستم هایی برای استفاده در تصفیه فاضلاب، تمیز کردن استخرهای شنا، تولید هیپوکلریت سدیم، الکترولیز PEM و تصفیه آب صنعتی در سراسر جهان. NAVI Titanium به عنوان یک ارائهدهنده میله آند تیتانیوم قابل اعتماد، پوششهای کامپوزیت گرادیان MMO را ارائه میکند که از 3.2 تا 3.8 کیلووات ساعت بر کیلوگرم کلر موجود استفاده میکند و 8 تا 10 سال دوام میآورد. این بدان معنی است که آنها هزینه های جاری سیستم را 10 تا 25٪ در مقایسه با پیکربندی های الکترود معمولی کاهش می دهند. مشخصات استاندارد با نمونه های رایگان ارائه می شود و هیچ هزینه ای برای پشتیبانی فنی کامل سفارشی دریافت نمی شود.
اگر مشخصات الکترود یا پروژه خود را ایمیل کنیدsales@navititanium.com، یک پیشنهاد فنی شخصی سازی شده از تیم مهندسی NAVI Titanium در یک روز کاری دریافت خواهید کرد.
مراجع
1. Trasatti، S. (1991). الکتروشیمی فیزیکی اکسیدهای سرامیکی. Electrochimica Acta، 36 (2)، 225-241.
2. Comninellis, C., & Vercesi, GP (1991). خصوصیات الکترودهای تکامل دهنده اکسیژن نوع DSA: انتخاب یک پوشش. مجله الکتروشیمی کاربردی، 21 (4)، 335-345.
3. آبجو، HB (1980). اختراع و توسعه صنعتی آندهای فلزی. مجله انجمن الکتروشیمیایی، 127 (8)، 303C-307C.
4. کوهن، ای تی و مورتیمر، سی جی (1973). سینتیک تکامل و کاهش کلر روی تیتانیوم{7}}از اکسیدهای فلزی به ویژه RuO2 و IrO2 پشتیبانی میکند. مجله انجمن الکتروشیمیایی، 120 (2)، 231-236.
5. Tilak, BV, & Chen, CP (1993). عبارات تحلیلی تعمیم یافته برای شیب تافل، ترتیب واکنش و امپدانس ac برای واکنش تکامل آندی کلر. مجله الکتروشیمی کاربردی، 23 (8)، 786-795.
6. Lassali, TAF, Boodts, JFC, & Trasatti, S. (1996). فعالیت الکتروکاتالیستی الکترودهای اکسید مبتنی بر Ir{10}}برای واکنش تکامل کلر. مجله الکتروشیمی کاربردی، 26 (11)، 1177-1184.