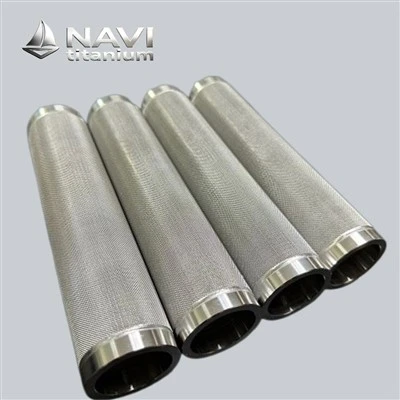
بسیاری از مهندسان قطعات فلزی ضعیف را بدون اینکه واقعا بدانند چگونه ساخته شده اند انتخاب می کنند. در ابتدا، الففیلتر برنز متخلخلفقط یک پودر فلز شل است. هنگامی که گرم می شود و فشرده می شود، به یک ساختار سخت و متصل تبدیل می شود که می تواند ذرات را از مایعات و گازها جدا کند و روش های تمیز کردن بسیاری را انجام دهد. برخی از مراحل با دقت کنترل شده که در این تغییر انجام می شود، انتخاب پودر مناسب، مخلوط کردن، فشار دادن آن، چسباندن حرارتی و تکمیل آن است. در هر مرحله، اندازه منافذ، تخلخل، استحکام کششی و عمر مفید همه به روشی مستقیم تغییر میکنند. به محض اینکه خریداران این فرآیند را درک کنند، می توانند رتبه بندی فیلتر، درجه مواد و گزینه های سفارشی سازی مناسب را انتخاب کنند. این قطعه نشان می دهد که چگونه می توان یک قسمت فیلتر از پودر برنز خام تا یک قسمت تمام شده و چک شده درست کرد. این کار را با نشان دادن تفاوت بین یک قطعه متخلخل که کار می کند و قطعه ای که کار نمی کند به خوانندگان نشان می دهد.
چه خواص پودر برنز کیفیت فیلتر برنز متخلخل را تعیین می کند؟
از آنجایی که ماشین زینترینگ تا زمانی که فیلتر برنز زینتر شده از ابتدا ساخته نشده است استفاده نمی شود. این که ذرات چگونه خود را مرتب می کنند، چقدر به هم می چسبند و ساختار منافذ انتهایی تا چه حد پایدار است، همه بر اساس کیفیت پودر خام است. کیفیت پودر برای سازندگان بسیار مهم است و اگر توجهی نکنند اغلب با قطعاتی مواجه می شوند که درست کار نمی کنند یا نشتی زیادی دارند.
توزیع اندازه ذرات و تشکیل منافذ
شبکه سوراخ های داخل فیلتر تمام شده را تغییر می دهد زیرا ذرات پودر برنز همه به یک عرض نیستند. تنها با محدوده کوچکی از اندازه ذرات، شکاف بین آنها بسیار یکنواخت است. این به ما امکان می دهد حدس بزنیم که پس از اتمام فرآیند پخت چه نوع منافذی تشکیل می شود.
هنگامی که توزیع گسترده تر است، ذرات کوچکتر می توانند به فضاهای خالی باقی مانده توسط ذرات بزرگتر حرکت کنند. هنگامی که این کار را انجام می دهید، ساختار بسته بندی محکم تر می شود و درجه فیلتر به سمت اعداد پایین تر حرکت می کند. این پیوند بین اندازه ذرات و ساختار منافذ به مهندسان کمک می کند تا یک درجه فیلتر بین 5 تا 200 میکرون را انتخاب کنند.
تولیدکنندگان معمولاً از غربال های مشبک یا تجهیزات طبقه بندی هوا برای غربال و مرتب کردن دسته های پودر استفاده می کنند. این کار از شر ذرات خیلی بزرگ یا خیلی کوچک خلاص می شود و می تواند بر یکنواختی دوره تولید تأثیر بگذارد.


شکل پودر و ویژگی های سطح
شکل یک ذره نحوه برخورد دانه های نزدیک به یکدیگر را در هنگام پر شدن و فشرده شدن مخلوط تغییر می دهد. بیشتر اوقات از اتم های گاز یا آب برای ساختن پودر برنزی که شبیه یک کره است استفاده می شود.
مکان های کمتر اما منظم تری وجود دارد که ذرات با یکدیگر تماس دارند. به همین دلیل، منافذ صاف تر می شوند و تخلخل در یک دسته یکنواخت تر می شود. ذراتی که شکل یکنواخت ندارند بیشتر با یکدیگر تماس پیدا می کنند و شکل منافذ بیشتر تغییر می کند که می تواند مقاومت جریان را در برخی مکان ها متفاوت کند. همچنین مهم است که به سطح نگاه کنید.
سطوح پودری که کثیف یا اکسید شده هستند می توانند مانع از اتصال انتشار شوند که بعداً با گرم شدن جرم اتفاق می افتد. اگر سطح پودر تمیز و به خوبی نگهداری شود، گردن های مکانیکی بین ذرات قوی تر می شوند.
استانداردهای ترکیب و خلوص آلیاژ
بیشتر اوقات، برنزهای قلع مانند CuSn8 و CuSn10 به عنوان برنز فیلتر استفاده می شوند. این نوع فلزات انعطاف پذیر هستند، زنگ نمی زنند و می توانند با هم ذوب شوند. اینکه یک فلز از چه ساخته شده است بر نحوه ذوب و سخت شدن آن در دماهای بالا تأثیر می گذارد. این بر نحوه چسبیدن ذرات بدون فروپاشی شبکه حفره تأثیر می گذارد.
اگر ناخالصی ها یا مقادیر متفاوتی از قلع در بدن وجود داشته باشد که زینتر شده است، ممکن است به طور ناهموار جمع شده یا دارای نقاط ضعیف باشد. تست های طیف سنجی توسط سازندگان معتبر برای بررسی ترکیب شیمیایی پودر قبل از ساخت استفاده می شود.
این اطمینان حاصل می کند که هر دسته دارای ترکیب مناسبی از مواد شیمیایی است تا فیلتر هر بار به یک شکل عمل کند. این بررسی زودهنگام مانع از پیدا شدن ایرادات بعدی در فرآیند تولید می شود، جایی که می شد از آنها اجتناب کرد.

بقیه چیزها تقریباً بر اساس میزان خوب بودن پودر قضاوت می شود. شما نمی توانید به طور کامل مشکل را حل کنید، حتی اگر پودری را که دارای اندازه های مختلف، سطوح کثیف یا محتویات آلیاژی مخلوط است، با دقت بسته بندی یا سینتر کنید. بنابراین، اولین و شاید مهمترین مرحله در ساخت فیلتر برنزی متخلخل که در شرایط سخت صنعتی مورد استفاده قرار می گیرد، غربالگری مواد اولیه است.
چگونه پودر برنز برای تولید فیلتر برنز پخته شده مخلوط و بارگذاری می شود؟
پس از اینکه پودر برنز غربال و مرتب شد، باید مخلوط شود تا به مقدار مناسب آماده شود. ممکن است به نظر برسد که این مرحله ساده است، اما اگر مواد را به خوبی با هم مخلوط نکنید یا آنها را به صورت دسته ای جدا نکنید، تغییراتی خواهید داشت که بعداً به سختی رفع می شوند.

تکنیک های ترکیب بدون کلاسور
بایندرهای آلی در برخی از انواع متالورژی پودر استفاده می شود تا ذرات را قبل از پختن برای مدتی در کنار هم نگه دارند.فیلتر برنز متخلخل. اما در بیشتر مواقع در ساخت فیلترهای متخلخل به هیچ وجه از کلاسور استفاده نمی شود. هنگامی که بایندرها میسوزند، میتوانند پسماندهایی را در منافذ باقی بگذارند که میتواند منافذ کوچک را مسدود کند یا نفوذپذیری را یکنواخت کند.
پودر برنز توسط ماشینهایی که از درامهای چرخان یا میکسرهای پارویی استفاده میکنند مخلوط میشوند تا قطعات به طور یکنواخت پخش شوند. مطلب دیگری اضافه نشده است. این مرحله از اختلاط همچنین هر گونه تفاوت کوچک بین دسته های پودر را یکنواخت می کند. این اطمینان حاصل می کند که مخلوط در هنگام فشار دادن یکسان رفتار می کند. هنگام مخلوط کردن، مهم است که زمان و سرعت حرکت را به دقت کنترل کنید. حرکت بیش از حد می تواند ذرات را بر اساس اندازه یا چگالی جدا کند، که می تواند یکنواختی را که قبلاً از طریق غربالگری دقیق به دست آمده بود، از بین ببرد.
دسته بندی کمی برای چگالی ثابت
پس از مخلوط شدن پودر، آن را اندازه گیری کرده و در گروه هایی قرار می دهیم که اندازه و تعداد سوراخ های مناسبی دارند. این روش مبتنی بر اعداد مهم است زیرا حتی تغییرات کوچک در جرم پودر می تواند باعث ایجاد قطعاتی با دیواره هایی شود که عرض یا چگالی یکسانی ندارند. اغلب اوقات، تولیدکنندگان از ترازوهایی استفاده می کنند که کالیبره شده و در سیستم هایی تعبیه شده اند که برخی از کارها را به صورت خودکار انجام می دهند. این کارها را از دسته ای به دسته دیگر ثابت نگه می دارد و اشتباهات افراد را کاهش می دهد.
هنگامی که شروع به ساختن اشکال پیچیده مانند کلاهک، لوله یا فرم های سفارشی کردید، دقت در مخلوط کردن بسیار مهم تر است. این به این دلیل است که توزیع ناهموار پودر در سوراخ قالب می تواند باعث ایجاد نقاط ضعیف یا اندازه های ناهموار پس از فشرده شدن آن شود. با دقت در روش های بچینگ، تولیدکنندگان می توانند از ساخت نمونه های کم به ساخت تعداد زیادی از آنها بدون تغییر اندازه برسند.


آماده سازی قالب و بارگیری پودر
قالب ها دقیقاً مطابق با شکل نشان داده شده در مدل های مشتری ساخته می شوند تا بتوان فیلترها را ساخت. این می تواند یک دیسک ساده، یک کارتریج استوانه ای شکل یا فرمی باشد که فقط برای شما ساخته شده است. قالب ها قبل از بارگیری بررسی و تمیز می شوند تا از شر هر گونه قسمت اضافی از اجراهای قبلی که ممکن است ضخامت دیوار یا پوشش روی سطح را تغییر دهد خلاص شوند. برای پر کردن سوراخ با پودر، از ابزارهای اندازه گیری دقیق استفاده می شود تا مواد را به طور یکنواخت در حجم قالب پخش کنند تا در یک نقطه به هم نچسبند.
کاری که هنگام بارگیری قطعات با مقاطع مختلف انجام میدهید حتی مهمتر است، زیرا پر کردن ناهموار میتواند منجر به تفاوتهایی در چگالی شود که از طریق فشار دادن و گرم کردن باقی میماند. گاهی اوقات از پر کردن به کمک لرزش برای بسته بندی بهتر پودر در قالب های محکم قبل از شروع کار پرس استفاده می شود.
وقتی مواد را مخلوط می کنید و می گذارید، این مرحله بین آماده شدن مواد اولیه و ساخت فیزیکی آنها است. برای درست کردن آن، باید به نحوه مخلوط شدن مواد، میزان کنترل جرم و میزان دقت با شکل توجه کنید. مهم است که این کار را انجام دهید زیرا هر مشکلی در اینجا روی مراحل بعدی که غلتیدن و گرم کردن است تأثیر می گذارد. یک روش برنامه ریزی شده در این مرحله شانس انجام کار بیشتر را کاهش می دهد و کمک می کند مطمئن شوید که قسمت فیلتر برنزی سینتر شده انتهایی اقدامات دقیقی را دارد که خریداران در صنعت انتظار دارند.
فشرده سازی فیلتر برنز متخلخل: تشکیل قطعات سبز یکنواخت
یک "پر سبز" شکلی است که وقتی پودر آزاد به هم فشرده می شود، می تواند به تنهایی باقی بماند. در این مرحله، فشار باید به دقت مدیریت شود زیرا نیروی بسیار کم می تواند ذرات را محکم به هم متصل نکند و فشار بیش از حد می تواند به منافذی که فیلتر برای کار کردن نیاز دارد آسیب برساند.
طراحی قالب و کنترل فشار
قالب های فشرده سازی به گونه ای ساخته می شوند که شکل آنها با شکل انتهایی فیلتر مطابقت داشته باشد، حتی اگر در حین پخت منقبض شوند. در حین فشرده سازی، فشار باید در محدوده مشخصی باقی بماند تا ذرات بتوانند به اندازه کافی یکدیگر را لمس کنند بدون اینکه فضای بین آنها خیلی سریع پر شود. پرس ها، هیدرولیک یا مکانیکی، نیروی اندازه گیری شده را به طور مساوی در سراسر حفره قالب پخش می کنند. برای اشکال پیچیدهتر مانند لولههای پلکانی یا دیسکهای فلنجی، طراحی قالب اغلب از دیوارهای مخروطی یا پانچهایی با بیش از یک مرحله استفاده میکند. تا زمانی که فشار در سراسر سطح قالب ثابت بماند، هیچ ناحیه ای بیش از حد فشرده نمی شود. اگر این اتفاق بیفتد، ممکن است نواحی متراکمی وجود داشته باشد که به خوبی جریان ندارند و از نظر ساختاری مناطق ضعیفی وجود داشته باشند که تراکم کمتری دارند.
دستیابی به جاهای خالی سبز بدون ترک


رنگ سبزی که به درستی بسته بندی شده است باید بدون اینکه از هم جدا شود شکل خود را حفظ کند و همچنان سوراخ های کافی در آن باشد تا گرما بعداً به طور یکنواخت پخش شود. برای به دست آوردن این تعادل، باید بتوانید هم سرعت بسته شدن مواد و هم میزان فشار مصرفی را کنترل کنید. این به این دلیل است که وارد کردن نیروی بیش از حد سریع می تواند حباب های هوا را به دام بیاندازد یا باعث ایجاد تنش های برشی شود که باعث ترک خوردن بتن در هنگام بیرون آمدن از قالب می شود.
وقتی با دقت بیشتر و آهسته فشار می دهید، ذرات پودر می توانند آهسته تر حرکت کنند. این باعث می شود که فشار کمتری در کل دستگاه فشرده شود. قبل از سفت شدن، بازرسان کیفیت قسمت های سبز رنگ را بررسی می کنند تا مطمئن شوند که صاف و اندازه مناسب هستند. به طوری که هر گونه ترک یا اختلاف در تراکم را می توان در حال حاضر راحت تر از پس از قفل شدن ساختمان در محل توسط گرما برطرف کرد.
یکنواختی چگالی در اشکال پیچیده
برای اشکال ساده مانند دیسک های تخت در aفیلتر برنز متخلخل، بدست آوردن چگالی یکنواخت بسیار آسان است. اما انجام این کار برای سیلندرها، لوله ها و قطعات دارای پله دشوارتر است. پودر نزدیک به دیواره های قالب ممکن است با نیروهای متفاوتی نسبت به پودر نزدیک به مرکز قطعاتی که بزرگتر هستند یا اشکال متفاوتی دارند، تحت فشار قرار گیرد.
برای دور زدن این موضوع، سازندگان از سیستم های اسپلیت پانچ یا روش های دیگر برای ارسال نیرو از بیش از یک جهت به طور همزمان استفاده می کنند. این کمک می کند مطمئن شوید که چگالی در تمام قسمت یکسان است، که مستقیماً بر عملکرد خوب فیلتر در هنگام استفاده تأثیر می گذارد.
تولیدکنندگان میتوانند از ابزارهای نقشهبرداری چگالی و روشهای آزمایش غیرمخرب استفاده کنند تا مطمئن شوند که یک دسته قبل از ارسال به کوره تف جوشی برابر است.
وقتی چیزی را فشرده می کنید، اساساً شکل و ساختار پایه را قفل می کنید. بعداً تف جوشی با اتصال ذرات آن را قوی تر می کند.

مواردی وجود دارد که پردازش حرارتی نمی تواند آنها را در یک فضای خالی سبز برطرف کند که کاملاً ثابت نیستند. به همین دلیل است که این مرحله نیاز به مهندسی دقیق قالب، فشار کنترل شده و بازرسی کامل همه قطعات قبل از حرکت دارد. هنگامی که مهندسان در حال ساخت فیلترهای برنز پخته شده سفارشی با اشکال غیر استاندارد هستند، بیشترین کار به مرحله فشرده سازی می رود. این به این دلیل است که در طراحی قالب باید هم شکل مورد نظر و هم اینکه چقدر انتظار میرود در طول یکپارچهسازی کوچک شود، در نظر گرفته شود.
چگونه تف جوشی کنترل شده ذرات برنز را به یک فیلتر متخلخل پیوند می دهد؟
هنگامی که ذرات پودر در حال تف جوشی هستند، به ساختاری پیوسته و متخلخل تبدیل می شوند. در این روش گرمایش از انتشار حالت جامد، نه ذوب کامل استفاده می شود. این اجازه می دهد تا ذرات به هم بچسبند و در عین حال شبکه ای از شکاف های مرتبط را حفظ می کند که تصمیم می گیرد فیلتر چقدر خوب کار کند.

تشکیل گردن از طریق انتشار حالت جامد
در حالی که برنز در حال تف جوشی است، پیوندهای فلزی کوچکی به نام گردن بین ذرات نزدیک به یکدیگر تشکیل می شود. هنگامی که دما بالا است، این گردن ها زمانی ساخته می شوند که اتم ها در لبه های ذرات حرکت می کنند. در دراز مدت، این باعث می شود که پیوند بین دانه ها قوی تر شود. گردن در مرحله جوش طولانی تر می شود، اما این روند باید در یک زمان بسیار خاص متوقف شود. اگر رشد کافی گردن وجود نداشته باشد، ذرات به طور سست به هم متصل می شوند. این باعث می شود که ساختار در برابر ایجاد استرس در برخی مکان ها و تداوم منافذ ناهموار باز بماند. اما اگر گردن برای مدت طولانی رشد کند، منافذ زیادی را اشغال می کند و مسیرهایی را که مایعات را حرکت می دهند تنگ می کند. در طول تولید، هدف این نیست که قطعه تا حد ممکن متراکم شود، مانند اکثر قطعات متالورژی پودر، بلکه یافتن بهترین تعادل بین میزان چسبندگی ذرات به هم و تعداد سوراخ های باز است.
حفاظت از جو در طول تحکیم حرارتی
هنگامی که داغ می شود، پودر برنز می تواند اکسید شود، که می تواند شکل دادن به گردن را سخت تر کند و خواص مکانیکی فیلتر را پس از اتمام آن ضعیف کند. برای رفع این مشکل، تف جوشی در کوره هایی با فضای ایمن انجام می شود. اغلب اوقات، این کوره ها از محیط های بی اثر یا کم گاز استفاده می کنند تا از تماس ذرات در هنگام گرم شدن با هوا جلوگیری کنند. کوره های تسمه مشبک پیوسته ای وجود دارند که به قسمت های سبز رنگ اجازه می دهند از یک منطقه دمای کنترل شده به منطقه دیگر حرکت کنند. این اجازه می دهد تا قطعات به آرامی گرم شوند، فاز طولانی انجماد را طی کنند و تحت شرایط کنترل شده خنک شوند، در حالی که هوای اطراف آنها را ایمن نگه می دارد. این روش جدا کردن قطعه از داغ شدن بیش از حد قطعه جلوگیری می کند و اطمینان حاصل می کند که اتصال در همه جا یکسان است، حتی زمانی که در اعماق دیگ است.
متعادل کردن استحکام باند با تخلخل باز


اندازه گیری دقیق هر ترکیب فلز برنز و اندازه ذرات برای به دست آوردن رابطه مناسب بین دمای پخت، زمان و تخلخل ساخته شده بسیار مهم است. به طور کلی، پیوندها هنگامی که حرارت داده می شوند یا برای مدت طولانی تری در حالت استراحت قرار می گیرند، قوی تر می شوند، اما کمتر متخلخل می شوند. اما زمانی که دما پایینتر است، کانالها برای مدت طولانیتری باز میمانند، اما از نظر فیزیکی پایدار نیستند. تولیدکنندگان سعی می کنند و فرآیند را برای یافتن بهترین شرایط پخت تایید می کنند. اغلب ارتباطی بین تنظیمات کوره و نتایج آزمایشهای نفوذپذیری و مقاومت فشاری وجود دارد. تنظیم این موارد هنگام ساخت فیلترهایی که در دمای نزدیک به 400 درجه استفاده می شوند بسیار مهم است. این به این دلیل است که پیوندهای متخلخل باید در طول چرخه حرارتی جامد بمانند تا ریزساختار به هیچ وجه تغییر نکند که می تواند بر عملکرد فیلتر در طول زمان تأثیر بگذارد.
به منظور ایجاد یک متخلخلفیلتر برنز متخلخل، تف جوشی مهمترین مرحله است. این فرآیند یک فشرده سبز ضعیف را به یک قسمت قوی و متخلخل تبدیل می کند.
یک فیلتر برنز زینتر شده به خوبی فکر شده بهترین تعادل را بین پیوند انتشار و باز نگه داشتن منافذ پیدا می کند. اگر به خوبی ساخته نشود، با وارد شدن فشار به آن یا از هم پاشیده می شود یا جریان بیش از حد متوقف می شود. در این مرحله از فرآیند تولید، کنترل اتمسفر، ردیابی دما، و مدیریت زمان ماندن، همه به این دلیل اصلی بسیار مهم هستند.
تکمیل فیلتر برنزی متخلخل، تست نفوذپذیری و بازرسی نهایی
پس از زینترینگ، قطعاتی که فقط تا حدی تکمیل شده اند، هنوز نیاز به کار و بررسی بیشتری دارند تا بتوان آنها را قطعات فیلتر نهایی نامید. امروز آخرین مرحله در فرآیند تولید است. این اطمینان حاصل می کند که قطعه قبل از ارسال به مشتری، تمام استانداردهای کیفیت، عملکرد و اندازه را برآورده می کند.
ماشینکاری، رزوه کاری و عملیات سطحی
قسمتهایی که زینتر شدهاند، اغلب باید بریده شوند و برای خلاص شدن از شر لبههای تیز باقی مانده از فرآیندهای قالبگیری و تف جوشی، خلاص شوند. این کار برای بدست آوردن اندازه نهایی دقیق انجام می شود. انتهای رزوه ای یا فلنجی نصب آن را در محفظه ها، لوله ها یا مجموعه های پنوماتیک برای بسیاری از مصارف آسان تر می کند. به عبارت دیگر، برش اضافی باید با دقت انجام شود تا سوراخ های روی سطح در اطراف ناحیه صیقلی بسته نشود.
پولیش سطح گاهی بعد از برش انجام می شود. این باعث می شود که قطعات با هم بهتر کار کنند و احتمال ایجاد رسوب سطحی در حین استفاده کاهش می یابد. در طی این مراحل آخر، ساختار منافذ داخلی که در حین تف جوشی ایجاد شده است باید حفظ شود. بنابراین، سرعت برش، نوع ابزار و مایع خنککننده باید با دقت انتخاب شوند تا فلز در منافذ باز پخش نشود.


بررسی نفوذپذیری و فشار ترکیدگی
هر فیلتر تمام شده تحت آزمایش عملکردی قرار می گیرد تا تأیید شود که طبق مشخص شده عمل می کند. تست نفوذپذیری نحوه عبور آسان هوا یا مایع از ساختار متخلخل تحت شرایط فشار کنترل شده را اندازه گیری می کند و تأیید می کند که درجه فیلتراسیون با مشخصات مورد نظر مطابقت دارد. تست فشار انفجاری، استحکام مکانیکی ساختار متخلخل را ارزیابی میکند و تأیید میکند که میتواند فشارهای عملیاتی را بدون شکست ساختاری تحمل کند.
آزمایش راندمان جداسازی نیز ممکن است با استفاده از تعلیق ذرات کالیبره شده انجام شود تا تأیید شود که فیلتر آلاینده ها را در آستانه اندازه مورد انتظار جذب می کند. این آزمایشها، بررسیهای نقطهای اختیاری نیستند، بلکه رویههای استانداردی هستند که در سرتاسر دستههای تولید اعمال میشوند، زیرا عملکرد فیلتراسیون که از مشخصات انحراف دارد، میتواند قابلیت اطمینان تجهیزات پاییندستی را در کاربردهای مختلف از سیستمهای هیدرولیک تا شبکههای هوای فشرده به خطر بیندازد.
ردیابی دسته ای و مستندات کیفیت
هنگامی که فیلترهایی ساخته می شوند که استانداردهای خاصی را رعایت می کنند، به گونه ای علامت گذاری می شوند که به ما امکان می دهد روند تولید را به طور کامل ردیابی کنیم. با استفاده از این علائم، می توانید اطلاعات بیشتری در مورد دسته پودر، پارامترهای تراکم و داده های چرخه تف جوشی که برای ساخت قطعه نهایی استفاده شده است، بیابید. این به مشتریان مدارک کتبی در مورد اینکه مواد از چه چیزی ساخته شده و چقدر خوب کار می کند، می دهد. همچنین یافتن مشکلات مربوط به کیفیت در صورتی که در میدان اتفاق بیفتد آسان تر می کند.
امواج اولتراسونیک اغلب برای تمیز کردن قطعات تمام شده و خلاص شدن از شر تکه هایی که از برش باقی مانده است استفاده می شود. پس از آن، آنها مهر و موم می شوند تا در حین حمل، آنها را ایمن نگه دارند. سوابق کامل آزمون برای هر دسته وجود دارد که اغلب در گواهی های تجزیه و تحلیل قرار می گیرند.

افرادی که در این تجارت خرید می کنند می توانند مطمئن باشند که این محصول با استانداردهای ساختمانی خود مطابقت دارد. این مرحله آخر بازرسی و ثبت فرآیند تولید را به پایان می رساند، که با انتخاب پودر خام شروع شد و با یک فیلتر برنز پخته شده که کاملاً بررسی شده و قابل ردیابی است، خاتمه می یابد. اکنون آماده استفاده در سیستم های صنعتی سخت است.
نتیجه گیری
برای یک خوبفیلتر برنز متخلخل، شما باید کارهای زیادی انجام دهید تا فقط پودر فلز را گرم کنید تا زمانی که به هم بچسبد. هر مرحله، از مرتب سازی و مخلوط کردن پودر گرفته تا فشار دادن آن، کنترل فرآیند پخت و بررسی نهایی، استحکام، قوام و توانایی قطعه را برای عبور مایعات از آن تغییر می دهد. تولیدکنندگان می توانند فیلترهایی بسازند که به طور موثر در سیستم های هوا، مدارهای هیدرولیک، فیلتر سوخت و جابجایی گازهای صنعتی کار کنند، اگر این موارد را زیر نظر داشته باشند. وقتی مهندسان و تیمهای خرید بدانند این فرآیند چگونه کار میکند، بهتر میتوانند درباره فروشندگان قضاوت کنند و قطعات فیلتری را انتخاب کنند که بدون نیاز به تعمیر، برای مدت طولانی دوام بیاورند. بستگی به این دارد که در هر مرحله چقدر خوب ساخته شده باشد، از پودر برنز گرفته تا قسمت تمام شده، چقدر در زندگی واقعی کار می کند.
سوالات متداول
1. فیلتر برنز پخته شده چه درجه فیلتراسیونی می تواند بدست آورد؟
+
-
اغلب اوقات، فیلترهای برنزی متخلخل می توانند ذرات کوچکی به اندازه 5 میکرون را فیلتر کنند. با این حال، این می تواند بسته به اندازه ذرات پودر، چگالی بسته بندی، و پارامترهای پخت انتخاب شده در طول تولید تغییر کند.
2. آیا می توان فیلتر برنز زینتر شده را تمیز کرد و دوباره استفاده کرد؟
+
-
در واقع، قاب فلزی سفت و سخت را می توان بارها و بارها تمیز کرد. در بسیاری از محیطهای صنعتی، این باعث میشود که این فیلترها در طول زمان ارزانتر از فیلترهایی که دور ریخته میشوند.
3. فیلتر برنز زینتر شده چه دمایی را می تواند تحمل کند؟
+
-
اکثر فیلترهای برنزی تا 400 درجه به خوبی کار می کنند، بنابراین می توان از آنها برای تمیز کردن سوخت، پنوماتیک، هیدرولیک و سایر گازهای صنعتی استفاده کرد.
برای تامین نیازهای تامین کننده فیلتر برنز متخلخل با NAVI Titanium شریک شوید
NAVI Titanium از پودرهای CuSn8 و CuSn10 کروی ممتاز، فناوری پیشرفته تف جوشی خلاء و کنترل کیفیت کامل فرآیند تحت گواهی ISO 9001 برای ساخت قطعات فیلتر برنزی دقیق متخلخل استفاده می کند. فروش استاندارد و راه حل های فیلتر کاملاً طراحی شده می تواند توسط تیم ما در کمتر از 5 تا 10 روز کاری انجام شود. ما می توانیم بیش از دو میلیون واحد در سال بسازیم و بیش از 300000 قطعه تمام شده را به عنوان پشتیبان در دسترس داشته باشیم. ما بیش از 5000 پروژه را در بیش از 40 کشور به پایان رسانده ایم. اینکه آیا پروژه شما نیاز به یکفیلتر برنز متخلخلتامینکنندهای که قادر به مدیریت هندسههای پیچیده، رتبهبندیهای خاص فیلتراسیون، یا توسعه سفارشی محرمانه تحت حفاظت NDA است، تیم مهندسی ما آماده کمک است. تماس امروز درsales@navititanium.comبرای بحث در مورد نقشه ها، مشخصات و جدول زمانی خود.
مراجع
1. انجمن آمریکایی آزمایش و مواد. استانداردهای متالورژی پودر محصولات متخلخل فلزی و سازه های متخلخل.
2. فدراسیون صنایع پودر فلز. کتابچه راهنمای طراحی متالورژی پودر برای قطعات متخلخل و فیلتراسیون.
3. آلمانی، راندال ام. تئوری و عمل پخت. Wiley-Interscience.
4. ASM International. راهنمای ASM، جلد 7: فناوری ها و کاربردهای فلز پودر.
5. سازمان بین المللی استاندارد. الزامات سیستم مدیریت کیفیت ISO 9001:2015.
6. Upadhyaya، فناوری متالورژی پودر GS. انتشارات علوم بین المللی کمبریج.